 +86 0592-5734551
 taitian@tt-machine.com
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 中文


华体会电竞:
在金属塑性成型加工领域,薄板深拉伸是制造筒状容器零部件的核心工艺。随工业铝桶在化工原料包装、润滑油储存、特种流体容器等场景的需求持续增长,铝制桶体轻量化、耐腐蚀的优势被不断挖掘,但铝材本身塑性高、板材薄,在深拉伸过程中材料流动难以管控,极易出现筒壁拉裂、法兰区域起皱、壁厚不均匀等缺陷,一直是金属薄板成型行业重点研究的技术难题。传统简易冲压设备压边力不可调,很难匹配铝材的形变规律,产品不良率居高不下,难以满足中大口径、大深度工业铝桶的批量生产规格要求。针对这一行业痛点,行业开展大量薄板塑性成型试验,借助深拉伸液压机配套可调液压垫压边系统,探索稳定可控的铝桶一体成型工艺,为铝容器制造公司可以提供成熟的生产方案。
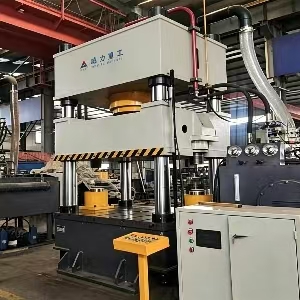
金属薄板塑性成型的本质,是在外力作用下,金属毛坯发生塑性形变,在不破坏材料整体性的前提下,贴合模具轮廓成型为目标工件。铝板材料延伸率好,但板材厚度薄,拉伸时毛坯边缘容易失稳褶皱;如果压边力过大,板材流动阻力增加,筒壁位置就会被拉断。压边力的大小、压力均匀度,是决定薄板深拉伸成败的重要的条件。普通拉伸设备的压边结构大多为固定压力,无法在拉伸全过程动态调节,很难适配铝材的形变特点。而搭载可调液压垫压边系统的深拉伸液压机,可以在拉伸不同阶段,实时调整压边输出力度,均匀约束铝板毛坯边缘,控制金属材料流动速度,减少板材局部应力集中,从成型原理层面抑制起皱、开裂两类最常见的工件缺陷,实现大深度铝筒一次拉伸成型,省去多次拉伸、中间退火等繁琐工序。
在工业铝桶实际加工实践中,三梁四柱式深拉伸液压机是主流选用机型。高刚性机身经过焊接与振动时效去应力处理,消除机身残余内应力,在长时间高压力作业下,机身形变微小,保障滑块运行垂直度。四根立柱经过调质、精磨镀铬处理,配合加长导向结构,抗偏载能力强,滑块下行平稳,保证铝桶工件圆周方向受力均匀,成品壁厚误差可控。工作台预留 T 型槽,可快速安装不一样的规格拉伸模具,方便企业切换多种尺寸铝桶产品,实现柔性化生产。设备的核心配置可调液压垫压边系统独立于主油缸,压边力可根据铝板厚度、拉伸深度、铝材牌号在触控系统内预先设定,拉伸过程全程稳压,让铝板缓慢、均匀流入模腔。

整套设备配备PLC数控控制管理系统,操作人员可以预先录入多组工艺参数,包含滑块快进速度、拉伸工作速度、保压时长、回程速度和液压垫压边力参数,不一样的规格铝桶的成型方案可以存储在系统内,更换模具时一键调取参数,大幅度缩短调试周期。液压油路采用集成插装阀结构,压力响应平稳,油路渗漏风险低,运行噪音小,能够精准实现多段速度切换,契合铝材薄板低速稳压拉伸的工艺需求。同时设备搭载过载保护、行程限位、紧急停机等安全防护装置,保障车间连续量产作业安全稳定。
大量现场生产数据表明,应用这套工艺方案之后,工业铝桶成型良品率得到明显提升,原材料损耗减少,无需后续大量的打磨、整形修复工序,生产节拍得到优化。过去很多企业加工大深度铝桶需要分多次拉伸,多次加热退火处理,生产所带来的成本高、生产周期长;借助可调液压垫压边的深拉伸液压机,直接一次成型,简化生产流程,降低人力与能耗成本。
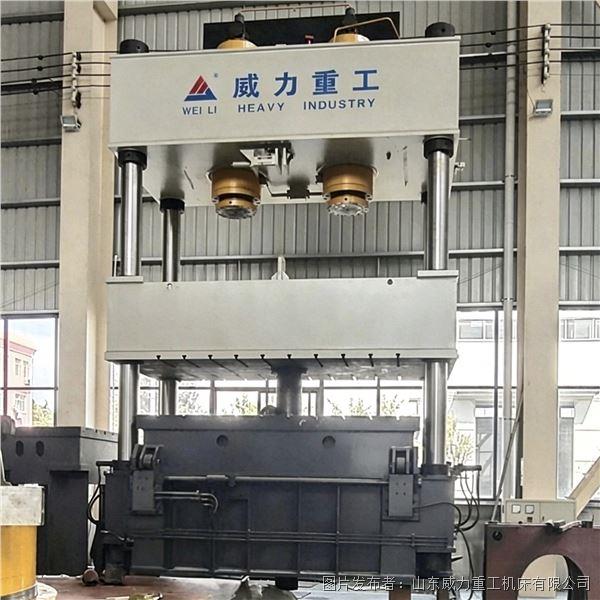
现阶段,金属薄板塑性成型相关研究还在持续推进,针对不一样的牌号铝合金、不同板厚工件,一直在优化压边力曲线、拉伸速度参数。深拉伸液压机在工业铝桶加工的成功实践,印证了可控压边技术在薄板成型领域的价值,也为铝壳体、铝合金筒类零部件的生产提供参考。随着铝制容器行业品质标准不断的提高,依托可调液压垫的深拉伸成型工艺,将会在更多薄板塑性成型场景落地,持续推动金属容器制造业提质增效。
